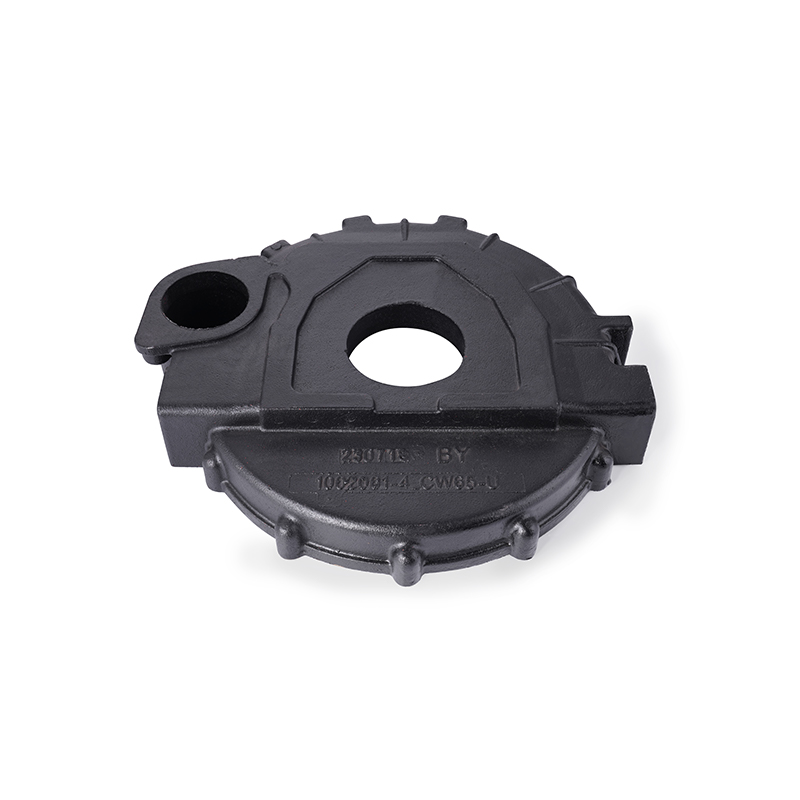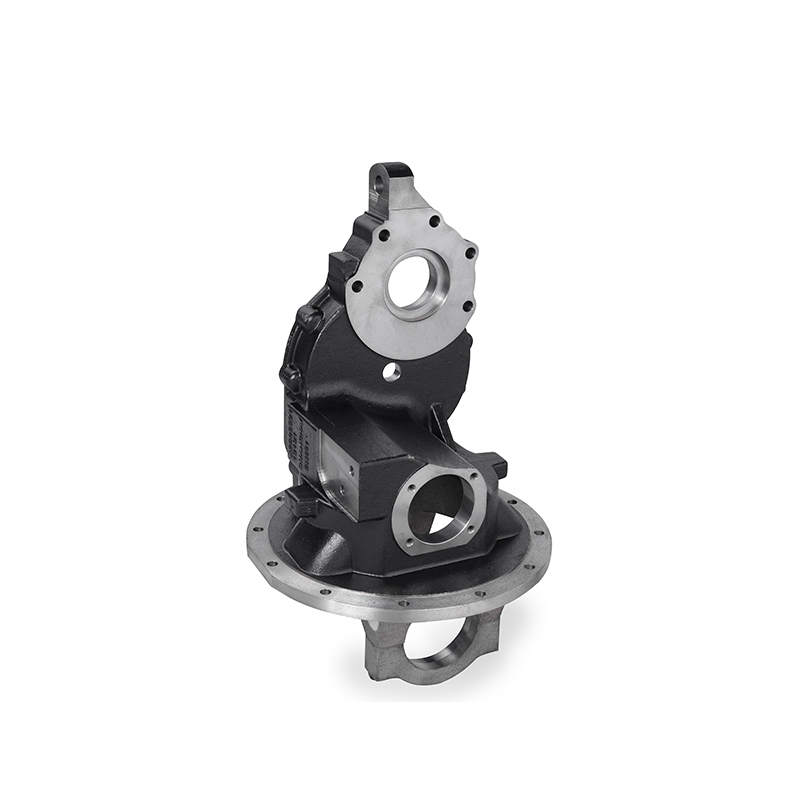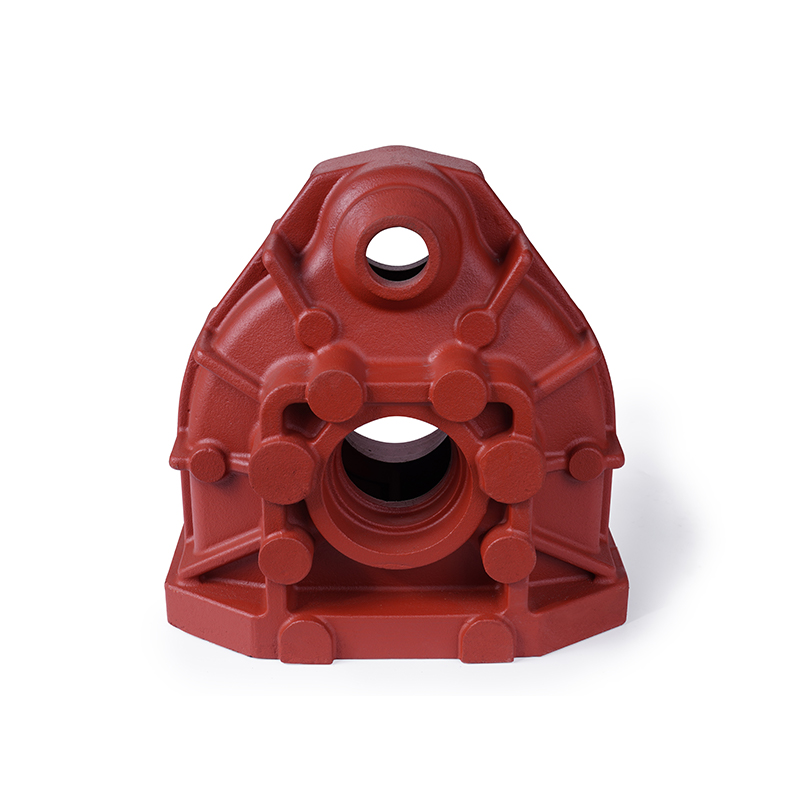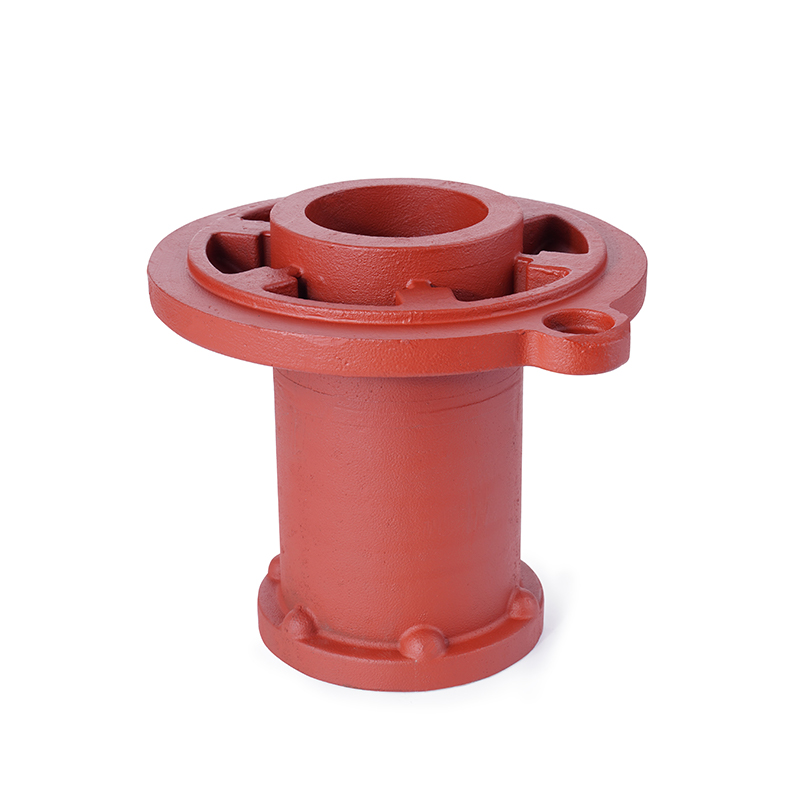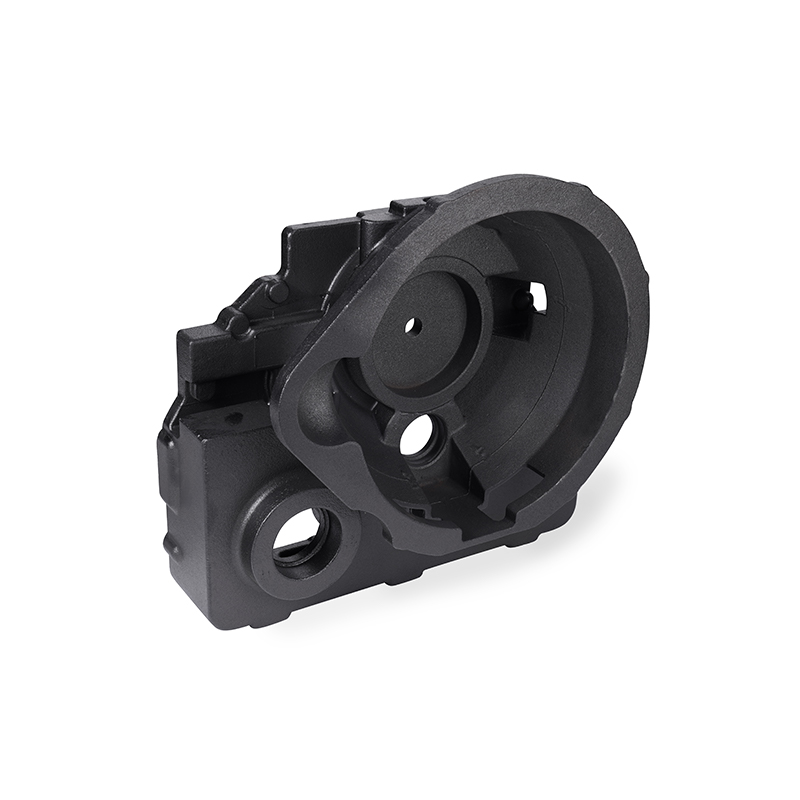
อลูมิเนียมหล่อตาย เป็นตัวเลือกที่ดีที่สุดเมื่อคุณต้องการ ปริมาณการผลิตสูง ความคลาดเคลื่อนของขนาดที่จำกัด (ละเอียดถึง ±0.1 มม.) และชิ้นส่วนน้ำหนักเบาที่มีผนังบาง ผลิตได้อย่างรวดเร็วและทำซ้ำได้ ไม่ใช่ตัวเลือกที่ดีที่สุดสำหรับชิ้นส่วนที่มีขนาดใหญ่มาก การสร้างต้นแบบที่มีปริมาณน้อย หรือชิ้นส่วนที่ต้องการความแข็งแรงเชิงกลสูงสุด ในกรณีดังกล่าว การหล่อทราย การหล่อแบบลงทุนสูง หรือการหล่อแบบด้วยแรงโน้มถ่วง/แบบถาวร มักจะใช้งานได้จริงและคุ้มค่ากว่า
วิธีการทำงานของการหล่ออลูมิเนียม
ในการหล่อขึ้นรูป อลูมิเนียมหลอมเหลวจะถูกฉีดภายใต้แรงดันสูง โดยทั่วไป 1,000 ถึง 20,000 ปอนด์ต่อตารางนิ้ว — ลงในแม่พิมพ์เหล็กที่นำกลับมาใช้ใหม่ได้ที่เรียกว่าแม่พิมพ์ แรงกดดันทำให้โลหะต้องเติมคาวิตี้เกือบจะในทันที ซึ่งเป็นเหตุผลว่าทำไมการหล่อขึ้นรูปจึงสร้างรายละเอียดพื้นผิวที่ละเอียดและส่วนที่บาง ซึ่งมักจะลงไปถึง ความหนาของผนัง 0.5 มม . แม่พิมพ์ระบายความร้อนด้วยน้ำ ดังนั้นรอบเวลาจึงสั้น โดยมักจะต่ำกว่าหนึ่งนาทีสำหรับชิ้นส่วนขนาดเล็กถึงขนาดกลาง
การรวมกันของความเร็ว ความแม่นยำ และความสามารถในการทำซ้ำนี้เป็นสิ่งที่แยกการหล่อแบบตายตัวออกจากกระบวนการที่ป้อนด้วยแรงโน้มถ่วง เช่น การหล่อทรายหรือการหล่อแบบลงทุน ซึ่งแม่พิมพ์จะถูกเติมอย่างช้า ๆ ภายใต้แรงโน้มถ่วงเพียงอย่างเดียว
การหล่อทรายใช้แม่พิมพ์ทรายแบบใช้แล้วทิ้งและอาศัยแรงโน้มถ่วงในการเติมโพรง มีความแม่นยำน้อยกว่าการหล่อแบบตายตัวมาก แต่ให้ความยืดหยุ่นที่ไม่มีใครเทียบได้ในการเปลี่ยนแปลงขนาดและการออกแบบ
| ปัจจัย | การหล่ออลูมิเนียม | การหล่อทราย |
|---|---|---|
| ค่าเครื่องมือ | สูง ($10,000–$100,000 ) | ต่ำ ($500–$5,000) |
| ปริมาณการสั่งซื้อขั้นต่ำ | สูง (พันหน่วย) | ต่ำ (หน่วยเดียวได้) |
| ความอดทนมิติ | ±0.1–0.3 มม | ±1–3 มม |
| พื้นผิวเสร็จสิ้น | ดีเยี่ยม ใกล้ทรงตาข่าย | หยาบ ต้องใช้เครื่องจักร |
| ขนาดชิ้นส่วนที่ใช้งานได้จริงสูงสุด | ถูกจำกัดด้วยแรงจับยึดของเครื่องจักร | ใหญ่มาก (ตันได้) |
กล่าวโดยย่อ: เลือกการหล่อทรายเพื่อ ชิ้นส่วนขนาดใหญ่ ปริมาณน้อย หรือชิ้นส่วนที่ทำครั้งเดียว ; เลือกแม่พิมพ์หล่อเมื่อมีปริมาตรสูงพอที่จะดูดซับต้นทุนเครื่องมือและความแม่นยำ
การหล่อการลงทุน (การหล่อขี้ผึ้งหาย) ใช้เปลือกเซรามิกที่สร้างขึ้นรอบๆ รูปแบบขี้ผึ้ง ซึ่งจากนั้นจะละลายออกก่อนที่จะเท มันให้รายละเอียดที่ยอดเยี่ยมและสามารถหล่อรูปทรงภายในที่ซับซ้อนซึ่งการหล่อแบบตายตัวไม่สามารถทำได้ด้วยแม่พิมพ์โลหะแข็ง
การหล่อแบบแม่พิมพ์ถาวร (แม่พิมพ์แบบใช้แรงโน้มถ่วง) ยังใช้แม่พิมพ์โลหะที่นำกลับมาใช้ใหม่ได้ แต่โลหะจะเติมโพรงภายใต้แรงโน้มถ่วงแทนที่จะใช้แรงดันในการฉีด ทำให้เป็นกระบวนการที่อยู่ตรงกลางระหว่างการหล่อทรายและการหล่อแบบตายตัว
ความแตกต่างที่สำคัญคือคุณภาพคุณสมบัติทางกล: เนื่องจากการเติมแรงโน้มถ่วงช้าลงและสงบกว่า จึงกักอากาศน้อยลง ส่งผลให้ ความพรุนลดลงและความแข็งแรงเชิงกลดีขึ้น กว่าการหล่อด้วยแรงดันสูง ทำให้การหล่อด้วยแรงโน้มถ่วงเป็นวิธีที่นิยมใช้สำหรับชิ้นส่วนอะลูมิเนียมที่มีโครงสร้างหรือมีความสำคัญต่อความปลอดภัย เช่น ส่วนประกอบของระบบกันสะเทือนของรถยนต์บางประเภท ซึ่งความแข็งแรงเมื่อยล้ามีความสำคัญมากกว่าความเร็วในการผลิต
ในทางตรงกันข้าม การหล่อแบบตายตัวจะเหมาะกับชิ้นส่วนที่ไม่มีโครงสร้างหรือรับน้ำหนักปานกลางมากกว่า เช่น ตัวเรือนอิเล็กทรอนิกส์ อุปกรณ์ตกแต่ง และฉากยึดขนาดเล็ก ซึ่งความเร็วและการตกแต่งพื้นผิวมีมากกว่าความต้องการความแข็งแรงสูงสุด
การตัดสินใจระหว่างการหล่อแบบตายตัวกับทางเลือกอื่นข้างต้นมักจะอยู่ที่ตัวเลขตัวเดียว นั่นคือ ปริมาณการผลิตที่คาดหวัง เครื่องมือหล่อแบบตายตัวมีราคาแพง ดังนั้นต้นทุนต่อหน่วยที่ต่ำจะจ่ายคืนเมื่อมีปริมาณเพียงพอเท่านั้น
| ปริมาณการผลิต | วิธีที่แนะนำ |
|---|---|
| 1–100 หน่วย | การหล่อทรายหรือเครื่องจักรกลซีเอ็นซี |
| 100–5,000 หน่วย | การหล่อการลงทุนหรือการหล่อแบบถาวร |
| 5,000 ยูนิต | อลูมิเนียมหล่อตาย |
A การหล่อแบบลูมินัมนั้นไม่มีใครเทียบได้กับชิ้นส่วนที่มีปริมาณมาก แม่นยำ และมีผนังบาง แต่มันไม่ใช่วิธีแก้ปัญหาที่เป็นสากล การจับคู่วิธีการหล่อเข้ากับปริมาณการผลิต รูปทรงของชิ้นส่วน และข้อกำหนดทางกล มักจะให้ผลลัพธ์ด้านต้นทุนและประสิทธิภาพที่ดีกว่าการใช้กระบวนการเดียวในทุกโครงการ