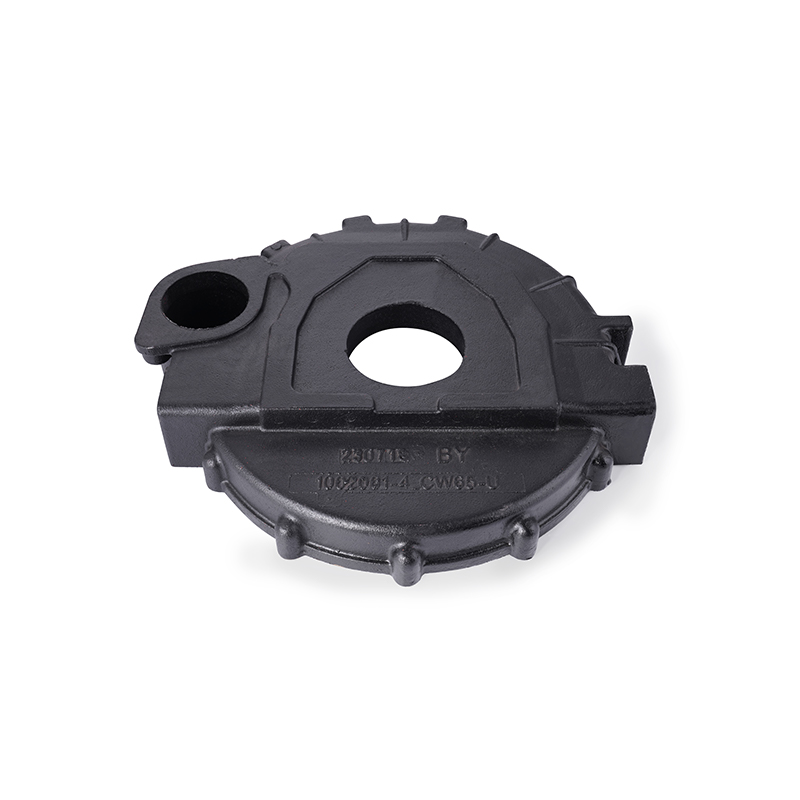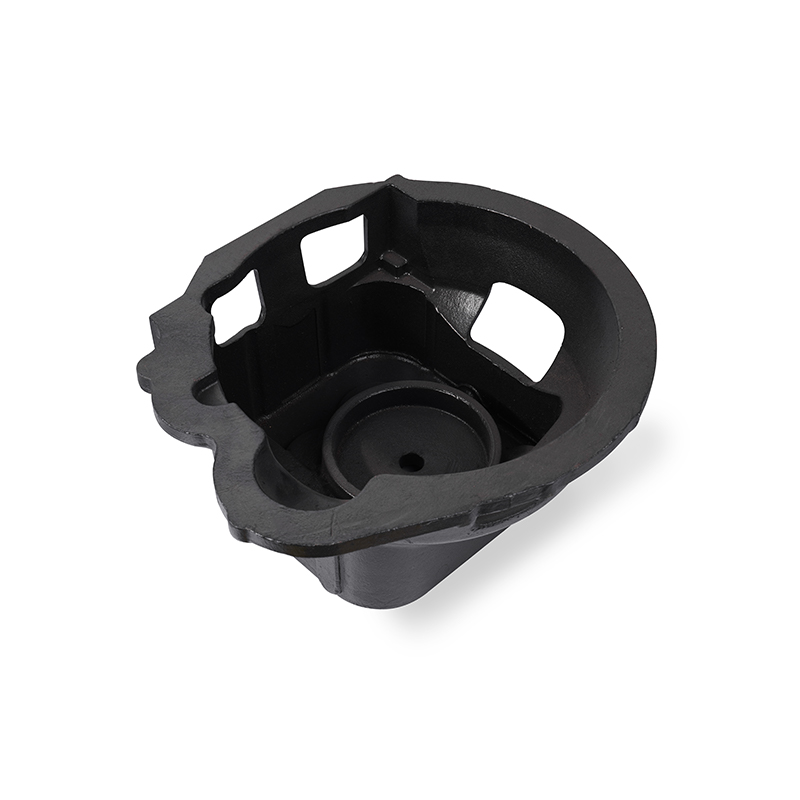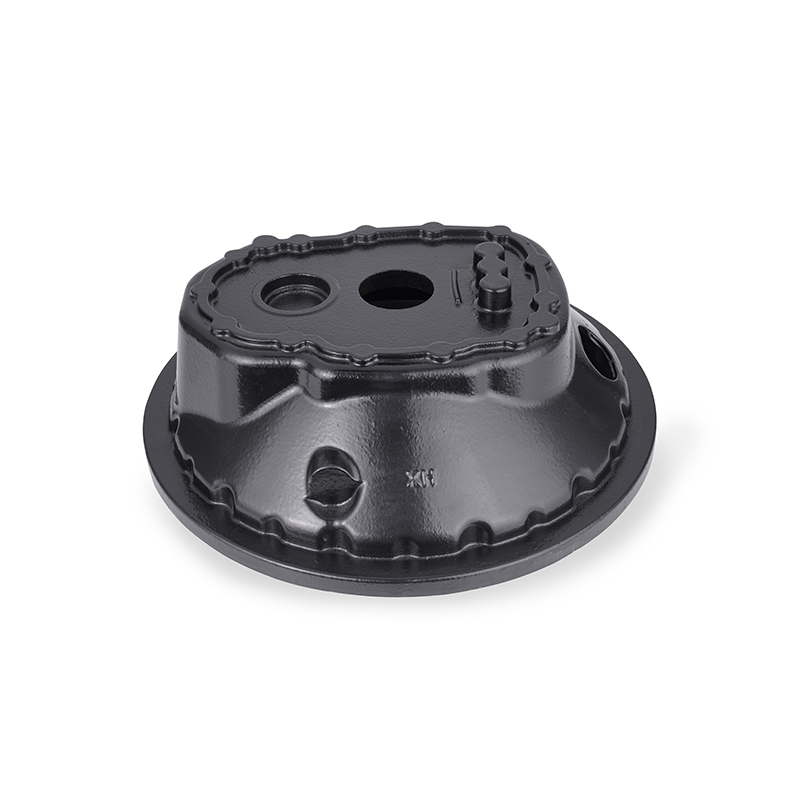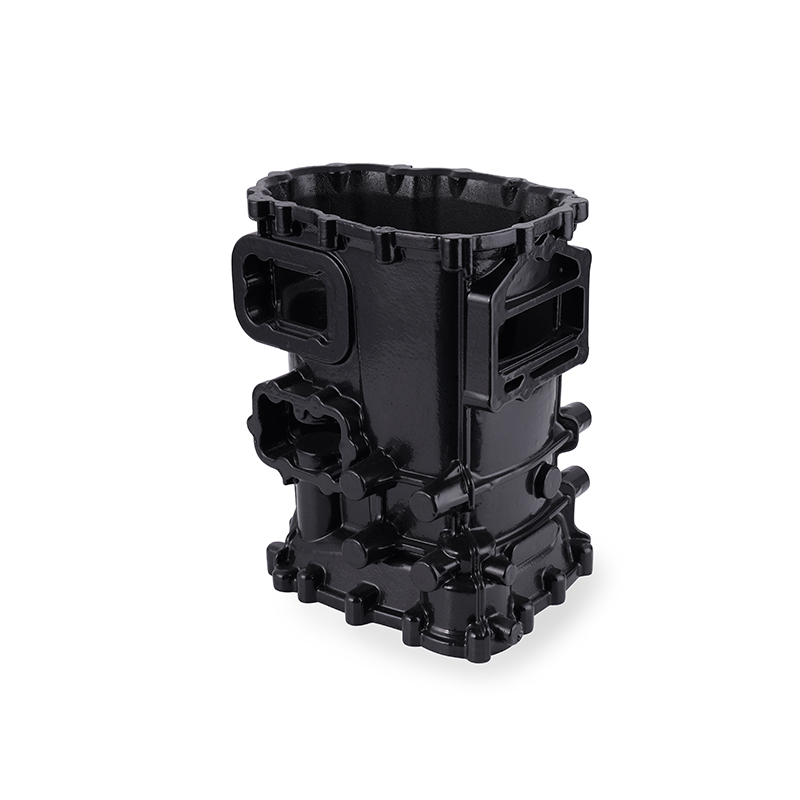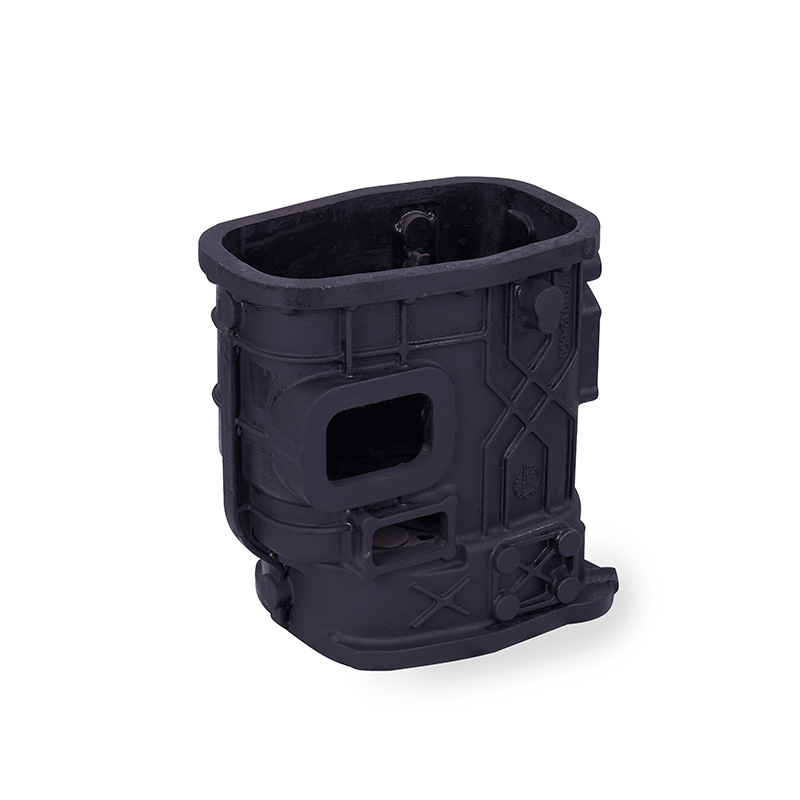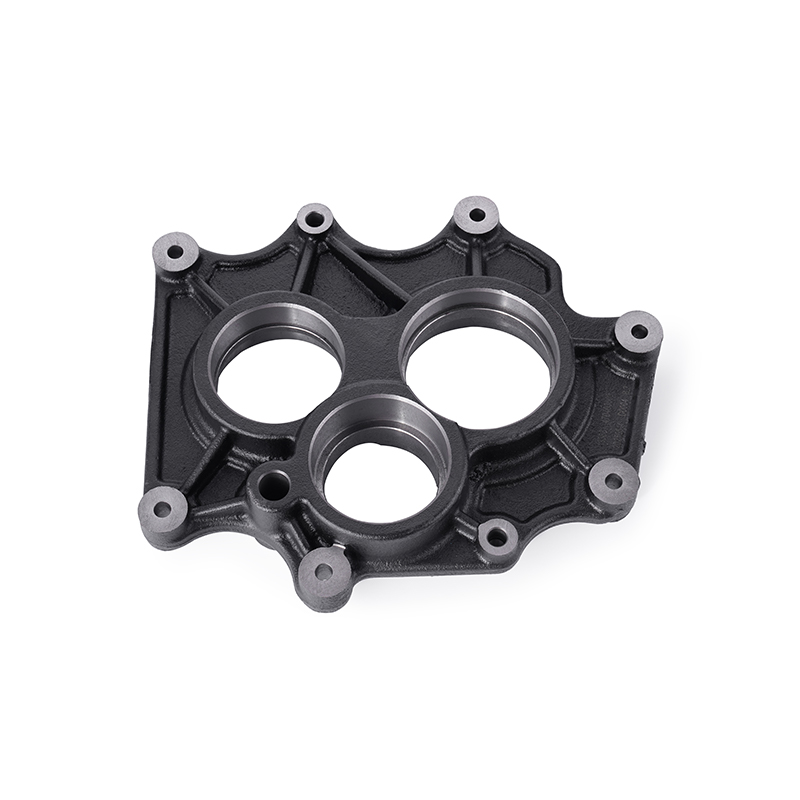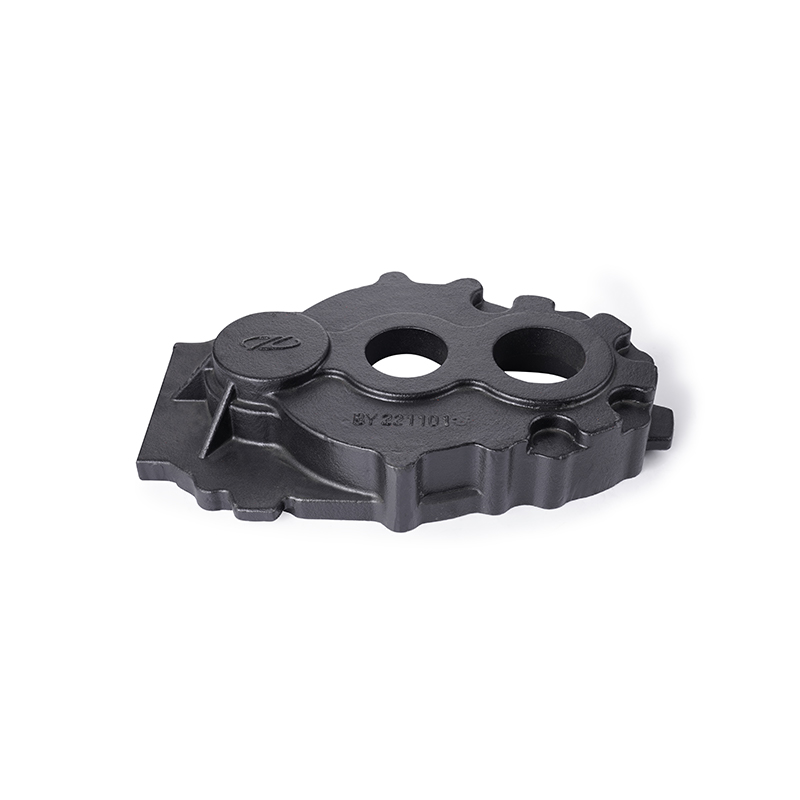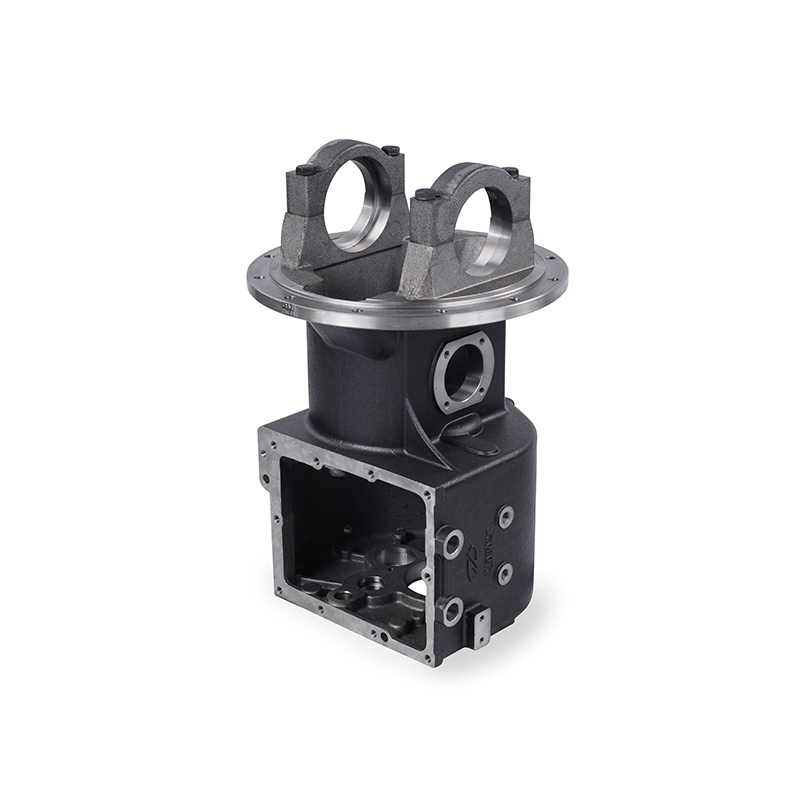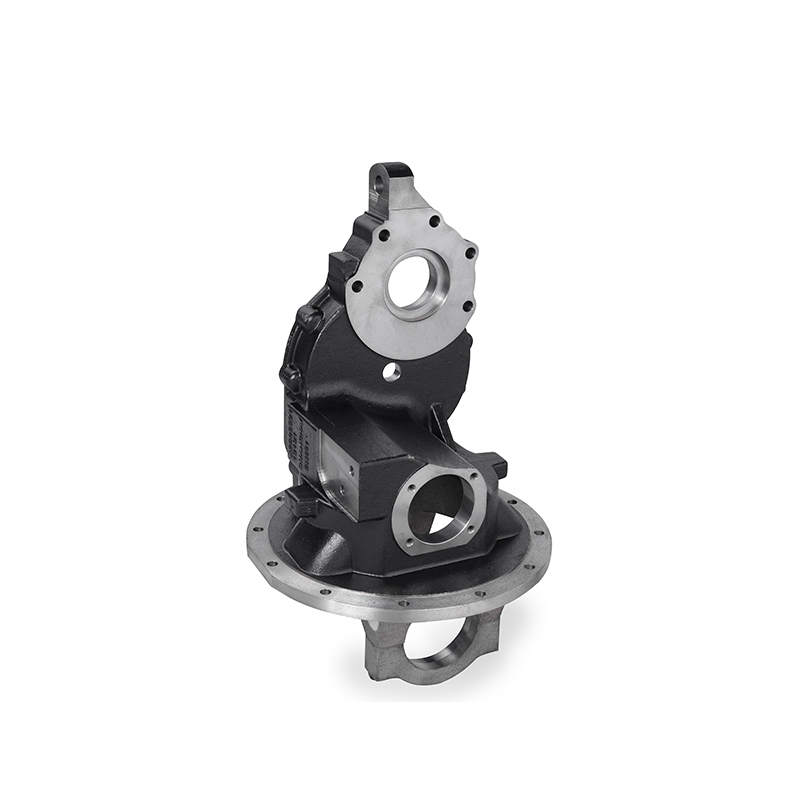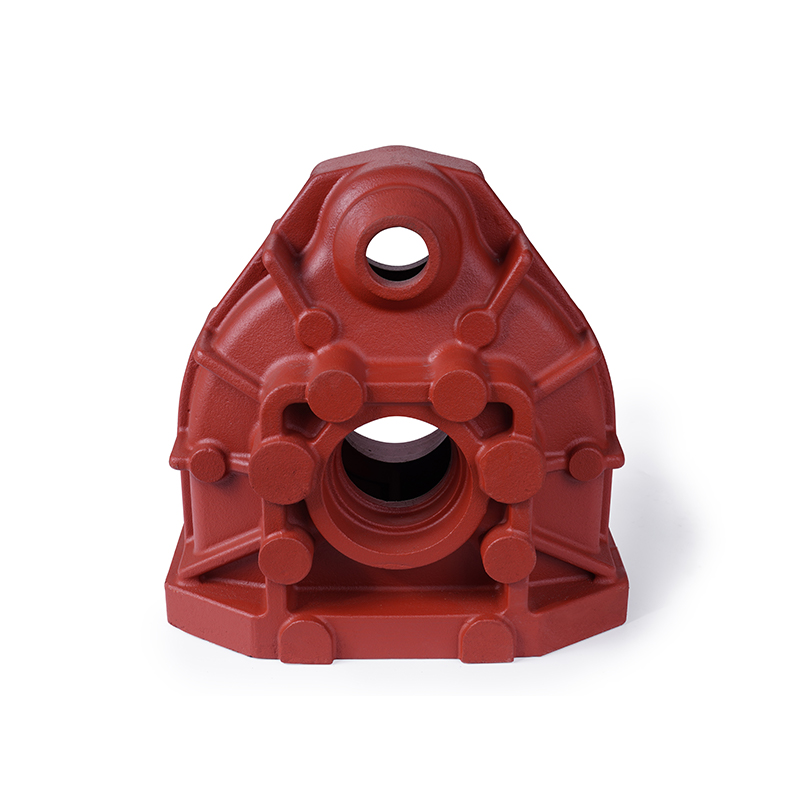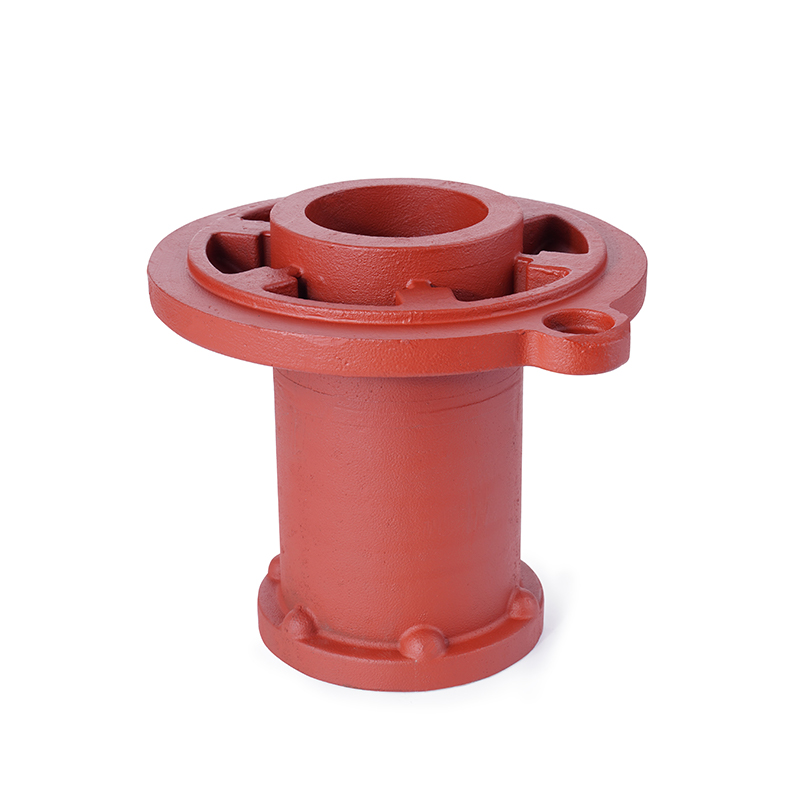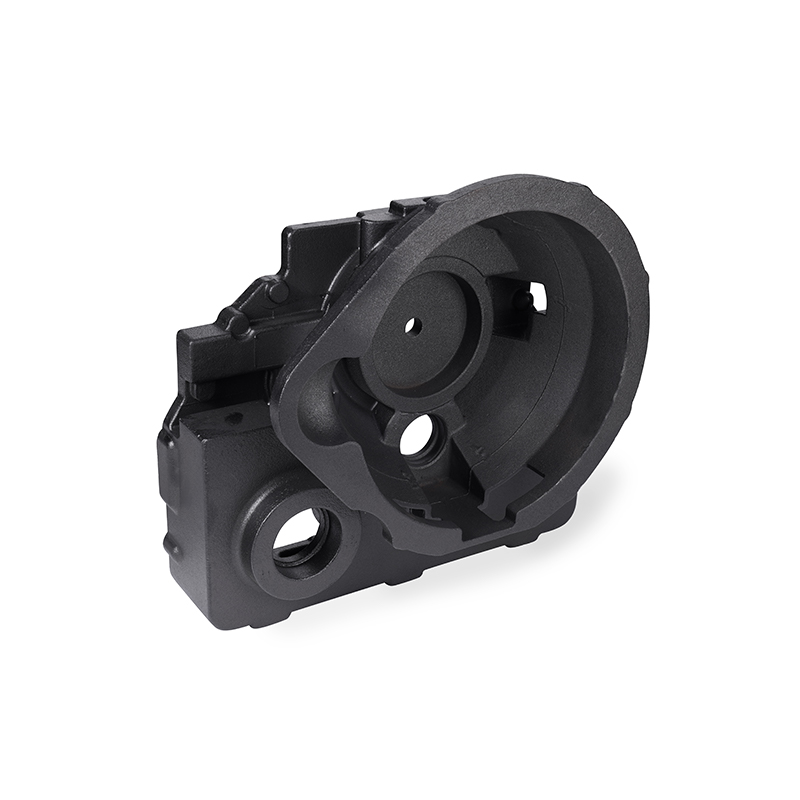
ที่ การหล่อเหล็กหล่อ กระบวนการเปลี่ยนเหล็กหลอมให้เป็นส่วนประกอบสำเร็จรูปผ่านขั้นตอนหลักหกขั้นตอน: การทำลวดลาย การเตรียมแม่พิมพ์ การหลอม การเท การแข็งตัวและการทำความเย็น และการตกแต่งขั้นสุดท้าย . โดยทั่วไปเหล็กจะถูกละลายในเตาทรงโดมหรือเตาเหนี่ยวนำที่อุณหภูมิระหว่างนั้น 1,350°C และ 1,450°C แล้วเทลงในทรายหรือโพรงแม่พิมพ์ถาวรที่มีรูปร่างตามลวดลาย หลังจากที่โลหะแข็งตัวและเย็นตัวลง ซึ่งเป็นกระบวนการที่สามารถนำมาจากไหนก็ได้ 20 นาทีถึงหลายชั่วโมง ขึ้นอยู่กับความหนาของชิ้นส่วน การหล่อจะถูกถอดออก ทำความสะอาด และตัดเฉือนตามข้อกำหนดขั้นสุดท้าย ส่วนด้านล่างนี้จะอธิบายแต่ละขั้นตอนโดยละเอียด พร้อมด้วยจุดตรวจสอบคุณภาพที่แยกการหล่อที่เชื่อถือได้ออกจากการหล่อที่มีข้อบกพร่อง
การหล่อทุกครั้งเริ่มต้นด้วยรูปแบบ ซึ่งเป็นแบบจำลองของชิ้นส่วนสุดท้าย แต่มีขนาดใหญ่กว่าปกติเล็กน้อยเพื่อรองรับการหดตัวของโลหะในระหว่างการทำความเย็น โดยทั่วไปแล้วเหล็กหล่อจะหดตัวระหว่าง 0.8% และ 1.2% เมื่อแข็งตัวและเย็นลงจนถึงอุณหภูมิห้อง ผู้สร้างลวดลายจึงกำหนดค่าเผื่อนี้ลงในขนาดของลวดลายโดยตรง
ลวดลายมักทำจากไม้ อลูมิเนียม หรือพลาสติก ขึ้นอยู่กับปริมาณการผลิต ลวดลายไม้มีความคุ้มค่าสำหรับการผลิตต้นแบบหรือการวิ่งในปริมาณน้อย แต่จะสึกหรอหลังจากนั้นโดยประมาณ 50-100 รอบแม่พิมพ์ . ลวดลายอะลูมิเนียมหรือเหล็ก แม้จะมีราคาแพงกว่า แต่สามารถทนทานต่อรอบได้นับหมื่นครั้ง และเป็นมาตรฐานสำหรับการผลิตในปริมาณมาก
หากชิ้นส่วนนั้นจำเป็นต้องมีโพรงภายในหรือส่วนกลวง จะมีการสร้างกล่องแกนแยกต่างหากเพื่อผลิตแกนทราย แกนเหล่านี้จะถูกแทรกเข้าไปในโพรงแม่พิมพ์ก่อนที่จะเท และโดยทั่วไปจะทำจากทรายที่เชื่อมด้วยเรซิน เพื่อทนความร้อนและแรงกดของโลหะหลอมเหลวโดยไม่ยุบตัว
เมื่อรูปแบบพร้อมแล้ว จะใช้เพื่อสร้างโพรงแม่พิมพ์ที่จะสร้างรูปร่างของเหล็กหลอมเหลว วิธีเตรียมแม่พิมพ์มีผลกระทบอย่างมากต่อการตกแต่งพื้นผิว ความแม่นยำของมิติ และต้นทุนการผลิต
ที่ most widely used method for cast iron, sand casting packs a mixture of sand, clay, and water (or resin-bonded sand) around the pattern to form a two-part mold, known as the cope and drag. This method is economical and flexible for both small batches and large parts, though it typically produces a rougher surface finish of 125-250 ไมโครนิ้ว Ra .
การปั้นเปลือกหอยใช้ทรายเคลือบเรซินโดยให้ความร้อนกับลวดลายโลหะเพื่อสร้างเปลือกที่บางและแข็ง สิ่งนี้จะสร้างผิวสำเร็จที่ดีขึ้นอย่างมากและมีความคลาดเคลื่อนของมิติที่เข้มงวดกว่าการหล่อทรายแบบดั้งเดิม ทำให้เหมาะสำหรับส่วนประกอบที่มีขนาดเล็กและมีความแม่นยำ
สำหรับการผลิตรูปทรงที่เรียบง่ายในปริมาณมาก แม่พิมพ์โลหะที่นำกลับมาใช้ใหม่สามารถทดแทนแม่พิมพ์ทรายทั้งหมดได้ แม่พิมพ์ถาวรสามารถผลิตได้ ชิ้นส่วนหลายพันชิ้นก่อนที่จะเปลี่ยน และให้ผลลัพธ์ผิวสำเร็จที่เหนือกว่า แม้ว่าต้นทุนเครื่องมือที่สูงขึ้นจะทำให้วิธีการนี้ประหยัดน้อยลงสำหรับชิ้นส่วนที่มีปริมาณน้อยหรือมีรูปร่างซับซ้อน
ในขณะที่กำลังเตรียมแม่พิมพ์ วัตถุดิบ เช่น เหล็กหมู เศษเหล็ก และสารเติมแต่งที่อุดมด้วยคาร์บอน จะถูกหลอมในเตาหลอมเพื่อผลิตเหล็กหลอมเหลวที่มีองค์ประกอบทางเคมีที่ต้องการ
เตาแบบ Cupola ซึ่งเผาโค้กควบคู่ไปกับประจุโลหะ ยังคงพบเห็นได้ทั่วไปในโรงหล่อแบบดั้งเดิม เนื่องจากมีความสามารถในการหลอมอย่างต่อเนื่องและต้นทุนการดำเนินงานที่ต่ำกว่า ในทางตรงกันข้าม เตาเหนี่ยวนำให้การควบคุมอุณหภูมิและเคมีที่แม่นยำยิ่งขึ้น และปล่อยก๊าซเรือนกระจกน้อยลง ทำให้เป็นที่นิยมมากขึ้นในโรงหล่อสมัยใหม่แม้จะมีค่าไฟฟ้าสูงขึ้นก็ตาม
คุณสมบัติของเหล็กหล่อขึ้นอยู่กับปริมาณคาร์บอนและซิลิกอนเป็นอย่างมาก เหล็กสีเทามักประกอบด้วย คาร์บอน 3.0-3.6% และซิลิคอน 1.8-2.8% ในขณะที่เหล็กดัดจำเป็นต้องได้รับการบำบัดด้วยแมกนีเซียมเพิ่มเติม—โดยปกติแล้ว แมกนีเซียมตกค้าง 0.03-0.06% —เพื่อสร้างโครงสร้างกราไฟท์ทรงกลมที่ให้ความเหนียวที่เหนือกว่าเหล็กสีเทา
เมื่อเตารีดมีอุณหภูมิและเคมีที่ถูกต้องแล้ว เตารีดจะถูกถ่ายโอนไปยังทัพพีและเทลงในแม่พิมพ์ที่เตรียมไว้ผ่านระบบเกตที่ออกแบบมาเพื่อควบคุมอัตราการไหลและลดความปั่นป่วนให้เหลือน้อยที่สุด
ที่ gating system—consisting of the pouring basin, sprue, runners, and gates—directs molten metal into the cavity while minimizing air entrapment and turbulence, both of which can cause porosity defects in the finished casting. Risers are also incorporated to feed additional molten metal into the cavity as the casting shrinks during solidification, preventing shrinkage cavities.
การเทช้าเกินไปอาจเสี่ยงต่อการแข็งตัวก่อนกำหนดก่อนที่แม่พิมพ์จะเต็ม ส่งผลให้เกิดการหล่อที่ไม่สมบูรณ์ที่เรียกว่า "การปิดเย็น" การเทเร็วเกินไปจะเพิ่มความปั่นป่วนและการกักเก็บก๊าซ โดยทั่วไปแล้วโรงหล่อจะกำหนดเป้าหมายไปที่อุณหภูมิที่เทลงมา 1,300-1,400°C สำหรับเหล็กสีเทา ปรับตามความหนาของชิ้นงานและความซับซ้อนของแม่พิมพ์
หลังจากการเท เหล็กหลอมจะเริ่มแข็งตัวจากผนังแม่พิมพ์ด้านใน อัตราการทำความเย็นส่งผลโดยตรงต่อโครงสร้างจุลภาคและคุณสมบัติทางกลของการหล่อ ทำให้ขั้นตอนนี้มีความสำคัญอย่างยิ่งต่อคุณภาพของชิ้นส่วนขั้นสุดท้าย
| อัตราการทำความเย็น | โครงสร้างผลลัพธ์ | ผลกระทบทั่วไป |
|---|---|---|
| ระบายความร้อนช้า | เกล็ดกราไฟท์หยาบ | ความแข็งแรงต่ำกว่า, สามารถแปรรูปได้ดีขึ้น |
| ความเย็นปานกลาง | โครงสร้างกราไฟท์ที่ละเอียดและสม่ำเสมอ | ความแข็งแรงและความสามารถในการแปรรูปที่สมดุล |
| ระบายความร้อนอย่างรวดเร็ว | โครงสร้างเหล็กสีขาว (อุดมด้วยคาร์ไบด์) | มีความแข็งสูง เปราะ แปรรูปได้ไม่ดี |
ความหนาของผนังมีบทบาทสำคัญในเวลาในการทำความเย็น การคัดเลือกนักแสดงด้วย ความหนาของผนัง 25 มม อาจแข็งตัวเต็มที่ภายใน 30-45 นาที ในขณะที่ส่วนที่หนาเกิน 100 มม. อาจใช้เวลาหลายชั่วโมงกว่าจะเย็นสนิท ความหนาของผนังที่ไม่เท่ากันในแต่ละชิ้นส่วนอาจทำให้เกิดอัตราการเย็นตัวที่แตกต่างกัน ซึ่งนำไปสู่ความเครียดภายในหรือการบิดงอ หากไม่ได้รับการจัดการอย่างเหมาะสมผ่านการออกแบบแม่พิมพ์
เมื่อแข็งตัวและเย็นลงจนถึงอุณหภูมิการจัดการที่ปลอดภัย การหล่อจะถูกถอดออกจากแม่พิมพ์และผ่านขั้นตอนการตกแต่งหลายครั้งก่อนที่จะพร้อมใช้งาน
ในการหล่อทราย แม่พิมพ์จะแตกออกจากกัน (โดยทั่วไปจะใช้อุปกรณ์เขย่าแบบสั่น) เพื่อแยกการหล่อออกจากทรายที่อยู่รอบๆ ทรายที่ยึดคืนมักถูกคัดแยกและนำกลับมาใช้ใหม่ โดยโรงหล่อสมัยใหม่กำลังฟื้นตัว 90% ขึ้นไป ทรายสำหรับแม่พิมพ์ต่อไป
เกต รางเลื่อน และไรเซอร์ ซึ่งเป็นโลหะส่วนเกินจากระบบเกต จะถูกตัดออกโดยใช้เลื่อยวงเดือน ล้อตัดที่มีฤทธิ์กัดกร่อน หรือการตัดด้วยพลาสมา ขึ้นอยู่กับความหนาของส่วนและปริมาณการผลิต
การยิงระเบิดหรือการพ่นทรายจะขจัดทรายที่ตกค้าง ตะกรัน และการเกิดออกซิเดชันที่พื้นผิว เพื่อเตรียมการหล่อสำหรับการตรวจสอบและการตัดเฉือน ขั้นตอนนี้ยังช่วยปรับปรุงความสม่ำเสมอของพื้นผิวก่อนกระบวนการเคลือบหรือการทาสีใดๆ
การหล่อส่วนใหญ่จำเป็นต้องมีการตัดเฉือนขั้นที่สองเพื่อให้ได้พิกัดความเผื่อมิติสุดท้ายบนพื้นผิวที่สำคัญ เช่น หน้าตัดหรือเส้นผ่านศูนย์กลางของรู ในกรณีที่จำเป็นต้องมีการปรับปรุงคุณสมบัติ การบำบัดด้วยความร้อน เช่น การหลอม การทำให้เป็นมาตรฐาน หรือการทำให้ออสเทมเปอร์ อาจนำไปใช้เพื่อบรรเทาความเครียดภายในหรือบรรลุเป้าหมายความแข็งและความแข็งแกร่งเฉพาะ
จุดตรวจสอบการควบคุมคุณภาพจะบูรณาการตลอดกระบวนการหล่อ แทนที่จะใช้เฉพาะในตอนท้ายเท่านั้น เนื่องจากข้อบกพร่องที่เกิดขึ้นตั้งแต่เนิ่นๆ มักจะไม่สามารถแก้ไขในภายหลังได้
การทำความเข้าใจข้อบกพร่องทั่วไปช่วยให้โรงหล่อและผู้ซื้อรับรู้ว่าปัญหาด้านคุณภาพของกระบวนการมักมีต้นกำเนิดจากจุดใด
| ข้อบกพร่อง | สาเหตุทั่วไป | วิธีการป้องกัน |
|---|---|---|
| ความพรุน | ก๊าซที่ติดอยู่ระหว่างการเท | ปรับปรุงการออกแบบ gating, degassing |
| ช่องหดตัว | การป้อนไรเซอร์ไม่เพียงพอ | ขนาดและตำแหน่งไรเซอร์ที่เหมาะสม |
| ปิดเย็น | โลหะแข็งตัวก่อนเติมแม่พิมพ์ | อุณหภูมิการเทสูงขึ้น เติมเร็วขึ้น |
| รวมทราย | การพังทลายของเชื้อราระหว่างการเท | ปรับปรุงความแข็งแรงของทราย การควบคุมประตู |
ที่ cast iron casting process is a sequence of interdependent stages, where decisions made during pattern design and mold preparation directly influence outcomes at pouring, solidification, and finishing. กระบวนการที่ได้รับการควบคุมอย่างดี ตั้งแต่ค่าเผื่อการหดตัวที่แม่นยำไปจนถึงองค์ประกอบทางเคมีที่แม่นยำและการจัดการอัตราการเย็นตัว ทำให้เกิดการหล่อที่มีคุณสมบัติทางกลสม่ำเสมอและมีข้อบกพร่องน้อยที่สุด สำหรับวิศวกรและผู้ซื้อที่กำลังประเมินพันธมิตรโรงหล่อ การทำความเข้าใจหกขั้นตอนเหล่านี้จะเป็นกรอบการทำงานที่เป็นประโยชน์สำหรับการประเมินความสามารถของกระบวนการ และระบุจุดที่ความเสี่ยงด้านคุณภาพมีแนวโน้มที่จะเกิดขึ้นมากที่สุด